
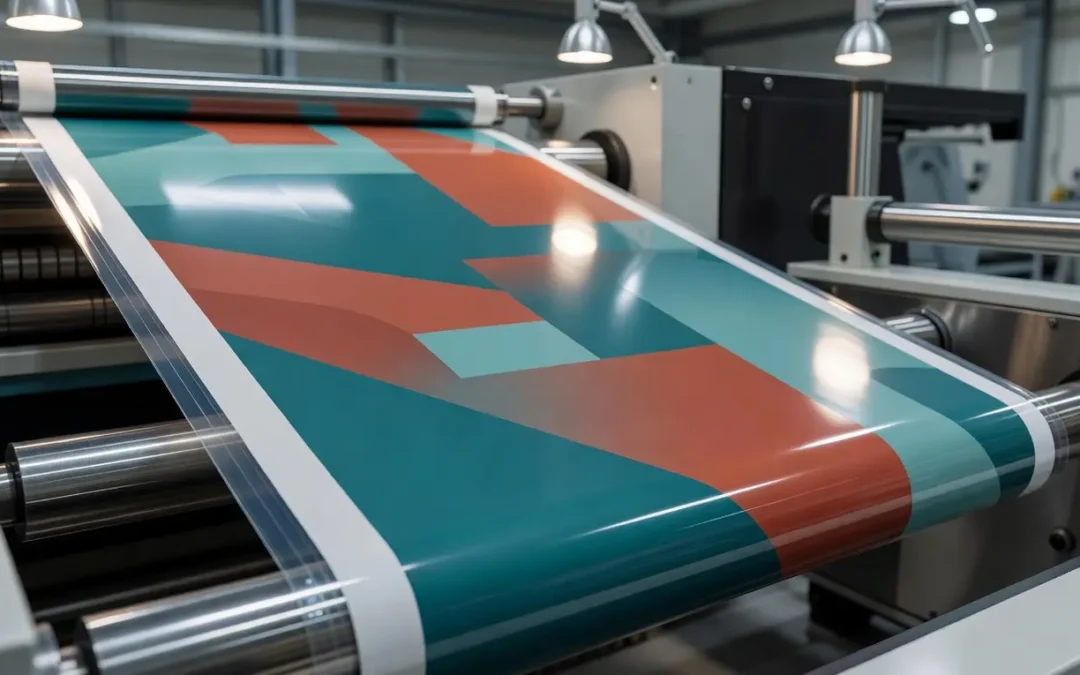
Planowanie nadruku na opakowaniu foliowym wymaga zachowania pełnej funkcjonalności zgrzewu oraz właściwości barierowych materiału. Niewłaściwy dobór farb, zła lokalizacja grafiki lub błędy w parametrach maszyny osłabiają szczelność spoiny. Skraca to przydatność produktu podczas przechowywania i transportu.
Jak wybór polimeru wpływa na proces druku?
Rodzaj polimeru bezpośrednio decyduje o przyczepności farby i parametrach późniejszego formowania torebki. Folie polietylenowe (LDPE i LLDPE) topią się w niższych temperaturach, co ułatwia łączenie materiału. Wymagają one starannego przygotowania powierzchni przez koronowanie, czyli wyładowania elektryczne zwiększające przyczepność substancji barwiących.
W Pro-Masz-Pak na co dzień dostosowujemy opakowania termozgrzewalne do takich technicznych wymagań. Z kolei folie z polipropylenu (BOPP i CPP) zapewniają wyższą sztywność. Posiadają znacznie węższe okno zgrzewania. Zbyt wysoka temperatura błyskawicznie przepala ten materiał, a niedogrzanie powoduje pękanie spoin.
Laminaty wielowarstwowe skutecznie rozdzielają zadania poszczególnych powłok:
- zewnętrzna warstwa przyjmuje wybraną grafikę,
- wewnętrzna powłoka odpowiada za kontakt z produktem spożywczym,
- środek buduje mechaniczną wytrzymałość całości.
Zbyt cienki materiał bazowy poprawia elastyczność, ale obniża odporność na rozerwanie podczas szybkiego pakowania towaru.
Jak przebiega kolejność prac na linii produkcyjnej?
Produkcja zaczyna się od przygotowania wektorowego projektu graficznego z uwzględnieniem stref bezpiecznych. Następnie technicy wykonują formy drukowe, wykorzystując specjalne fotopolimerowe płyty naświetlane laserowo.
Na maszynie fleksograficznej folia przechodzi przez kolejne zespoły farbowe. Kluczową rolę odgrywa tu aniloks, czyli cylinder nanoszący dokładnie odmierzoną dawkę farby na formę. Między aplikacją poszczególnych kolorów wydajne systemy suszą powierzchnię gorącym powietrzem.
Gotowa rolka surowca trafia do laminacji lub bezpośrednio na maszyny tnące. Suszenie na linii produkcyjnej musi być całkowite. Cały cykl realizuje się zazwyczaj w jednym ciągu technologicznym, co minimalizuje ryzyko przesunięć i błędów pasowania grafiki.
Co najczęściej osłabia barierowość opakowania?
Grafika umieszczona bezpośrednio w strefie zgrzewu drastycznie osłabia szczelność łączenia. Grube powłoki nakładane bez zachowania marginesów technologicznych powodują blocking, czyli niepożądane sklejanie się folii nawiniętej na rolkę.
Nadruk powierzchniowy pozostaje podatny na ścieranie podczas długiego transportu. Lepszym rozwiązaniem technologicznym jest aplikacja międzywarstwowa na rewersie materiału. Taki zabieg w pełni chroni naniesione oznaczenia przed uszkodzeniami mechanicznymi, ale wymaga absolutnie precyzyjnego łączenia powłok.
Jak dobierać farby do materiału foliowego?
Rodzaj użytej substancji barwiącej determinuje elastyczność gotowego wyrobu. Preparaty rozpuszczalnikowe na bazie NC/PU (nitroceluloza i poliuretan) lub PA (poliamid) wymuszają precyzyjną kontrolę temperatury suszenia. Niedosuszone resztki rozpuszczalnika parują podczas formowania torebki i rozwarstwiają spoinę.
Preparaty utwardzane promieniami UV wysychają natychmiastowo. Ich ostateczna powłoka bywa jednak mniej elastyczna, co rodzi problemy przy zginaniu cienkich laminatów. Branżowi producenci stosują testy próbne i odpowiednie marginesy technologiczne, aby całkowicie wykluczyć to ryzyko.
Jakie wymagania kontaktu z żywnością obowiązują w Polsce?
Każdy materiał stykający się z jedzeniem musi spełniać rygorystyczne normy unijne, w tym rozporządzenie 10/2011. Podstawowym wymogiem jest uzyskanie rzetelnej Deklaracji Zgodności. Precyzuje ona maksymalny czas i temperaturę bezpiecznego przechowywania danego towaru.
Substancje chemiczne nie mogą migrować do wnętrza torebki ani zmieniać smaku produktu. Jako sprawdzony producent opakowań foliowych z nadrukiem, wytwarzamy barierowe rozwiązania dostosowane do przemysłu spożywczego. W przypadku surowców kompostowalnych weryfikuje się dodatkowo zgodność całego wyrobu z rygorystyczną normą EN 13432.
Przed uruchomieniem maszyn bada się dokładne parametry użytkowe z zamawiającym. Pozwala to perfekcyjnie dopasować skład farby drukarskiej do specyfiki pakowanego wyrobu.
Gdzie umieścić euro zawieszkę na torebce?
Euro zawieszka to charakterystyczny otwór wycięty w górnej części folii, służący do ekspozycji towaru na sklepowych hakach. Jej lokalizacja musi omijać kluczowe napisy, kody kreskowe i grafiki informacyjne.
Projektanci uważnie analizują układ stref funkcjonalnych torebki. Wycięcie nie może przecinać głównych zgrzewów bocznych, ponieważ zauważalnie osłabiłoby to nośność całego wyrobu. Wszelkie detale użytkowe pozycjonuje się na neutralnym tle, zachowując bezpieczny dystans od zgrzewanych krawędzi.
Jak spójnie połączyć materiał z projektem graficznym?
Format torebki, rodzaj surowca, układ graficzny i sposób zamknięcia stanowią jeden połączony system. Polimer bezpośrednio dyktuje dopuszczalne techniki aplikacji koloru, a rysunek wymusza uwzględnienie skurczu cieplnego podczas pracy maszyn.
Jeśli planujesz wdrożenie nowych opakowań termozgrzewalnych, warto skonsultować specyfikację techniczną z ekspertem już na etapie wstępnych szkiców. Taka kompleksowa analiza pozwala uniknąć kosztownych błędów produkcyjnych. Gwarantuje to uzyskanie estetycznego i trwałego wyrobu gotowego na sklepową półkę.
Dobór folii, farb i układu grafiki wpływa na szczelność zgrzewu, barierowość oraz trwałość oznaczeń. Największe ryzyka to nadruk w strefie zgrzewu, niedosuszone farby, zbyt grube powłoki i błędne parametry termiczne. W projektowaniu trzeba uwzględnić też kontakt z żywnością, testy technologiczne oraz detale użytkowe, takie jak euro zawieszka.
FAQ
Dlaczego nadruk może osłabić zgrzew opakowania foliowego?
Nadruk osłabia zgrzew, gdy wchodzi w strefę łączenia albo gdy farba i powłoka zmieniają zachowanie folii podczas podgrzewania. Wtedy spada szczelność spoiny i rośnie ryzyko nieszczelności. Problem pogłębiają także zbyt grube warstwy i niedosuszone środki drukowe.
Jakie folie najlepiej sprawdzają się przy opakowaniach z nadrukiem?
Dobór zależy od wymaganego zgrzewu, sztywności i barierowości. Folie PE są bardziej elastyczne i zgrzewają się w niższych temperaturach, a BOPP i CPP dają większą sztywność, ale mają węższe okno zgrzewania. W laminatach łatwiej rozdzielić funkcję nadruku, ochrony produktu i wytrzymałości.
Czy nadruk można umieścić blisko krawędzi zgrzewu?
Nie jest to bezpieczne rozwiązanie, jeśli nadruk wchodzi w obszar spoiny lub zbyt mocno zbliża się do krawędzi. Strefy technologiczne muszą pozostać czyste, aby zgrzew był równy i szczelny. Projekt graficzny powinien uwzględniać marginesy jeszcze przed przygotowaniem form drukowych.
Jakie farby stosuje się do drukowania na folii?
Dobiera się je do rodzaju folii i późniejszego procesu zgrzewania. W praktyce używa się m.in. farb rozpuszczalnikowych NC/PU lub PA oraz rozwiązań UV, ale każda z tych technologii ma inne wymagania suszenia i elastyczności. Zły dobór może powodować pękanie spoiny albo osłabienie przyczepności.
Jakie wymagania trzeba sprawdzić przy opakowaniu do żywności?
Trzeba potwierdzić zgodność materiału i nadruku z przepisami dla kontaktu z żywnością oraz uzyskać deklarację zgodności. Istotne są dopuszczalne warunki czasu i temperatury, a także brak migracji substancji do produktu. Przy materiałach kompostowalnych sprawdza się dodatkowo zgodność z odpowiednimi normami.


